


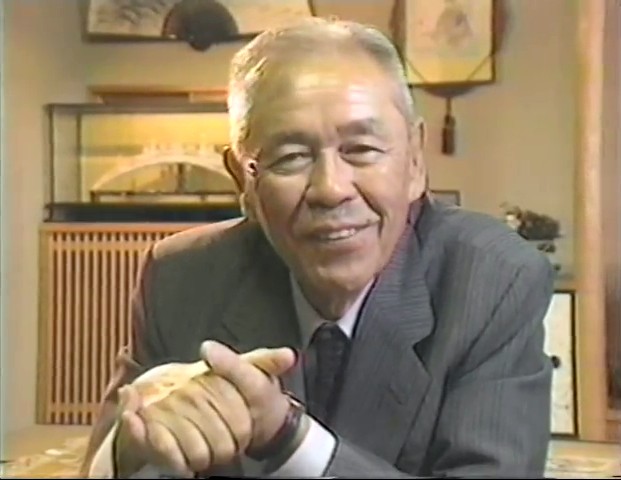
Тайити Оно (29 февраля 1912 — 28 мая 1990) — японский инженер и предприниматель, с 1978 года — председатель совета директоров компании «Тоёта босёку». Разработал систему «канбан», метод «точно в срок» и то, что мы сегодня называем бережливым производством. Ниже — редкие кадры интервью с легендой.
Рекомендую следующее интервью с Тайити Оно. Легенда, редкие кадры.
«Если я вижу, что какая-то задача выполняется хорошо, я говорю: попробуйте выполнить её с половиной сотрудников. А когда они говорят, что всё получилось, я говорю: тогда сократите ещё вдвое». Тайити Оно.
«Это не настоящая работа»
Оно начал с простого наблюдения, которое перевернуло его подход к производству. Станок работает сам. Человек, стоящий над ним и пристально наблюдающий, может считать, что трудится. Но машина справляется без него.
«Я бы сказал, что это пустая трата рабочей силы. Если я находил работу, которая выполнялась эффективно, я говорил: попробуйте сделать её с половиной людей. А когда они возвращались и говорили, что справились, я говорил: сократите ещё вдвое».
Эта логика доводила его до предела. По ночам ему снилось, что он работает на последнем участке линии и не успевает. И в тот момент, когда двигатель готов был упасть с края конвейера, он просыпался с криком. «Дошло до такого состояния», — вспоминает он.
Проблема была в том, что люди не понимали, чего он хочет. Если он вызывал мастера и говорил «остановите потери», ответ был: «Но мы всегда так делали». Или: «Этот человек — хороший работник». Оно отвечал: «Вы не видите очевидного. Это не настоящая работа».
«Пока я не говорил с рабочим прямо в цехе, изменить что-то было трудно».
Круг мелом на полу
С появлением конвейера роль мастера изменилась. Раньше считалось: если мастер не пачкает руки — он не работает. Оно сломал этот стереотип. Он подходил и говорил: «Твоя задача — стоять здесь и следить, чтобы линия двигалась правильно». Однажды он нарисовал мелом круг на полу и сказал: «Стой здесь».
Именно Оно считается самым креативным инженером послевоенного автомобилестроения. Он максимально использовал человеческий труд — и полностью перестроил систему, которая питала сборочную линию.
Почему Toyota не могла работать по Форду
При традиционном методе — методе Генри Форда — детали, двери, двигатели производились большими партиями и складывались рядом с линией до момента, когда они понадобятся. В послевоенной Японии это было невозможно.
«Если бы мы делали так в послевоенной Японии, особенно в автопроме, мы бы сразу обанкротились. Товар нужно было превращать в деньги как можно быстрее. Поэтому мы были вынуждены держать запасы на минимальном уровне».
Оно увидел: держа запас на один-два месяца, Toyota замораживает огромные суммы капитала. Компания реорганизовала заводы так, чтобы сборочная линия и производство деталей работали в одном темпе. Детали изготавливались и вызывались на линию только в нужном количестве. Японцы назвали это «точно в срок».
Канбан вместо денег
При системе «точно в срок» главное — производить только то, что нужно. Когда рабочим требовались детали, они сами шли за ними. Но если забрать детали, ничего не оставив взамен, возникнет проблема.
«Как в супермаркете, где покупатели берут товар с полки и обменивают его на деньги, мы использовали то, что назвали канбан, вместо денег».
На каждом рабочем месте канбан выполнял роль формы заказа. Он как бы говорил: «Это количество деталей использовано, поэтому, пожалуйста, сделайте такое же количество и положите сюда».
Переналадка за минуты вместо часов
Американцы использовали огромные прессы, чтобы штамповать одни и те же детали неделями. Японцы делали меньше машин, но разных моделей — поэтому на одних и тех же прессах приходилось изготавливать детали для разных автомобилей.
Оно хотел, чтобы станки производили партии по сто штук одной формы, а затем переключались на другую. Но хотя само производство занимало минуты, переналадка станков — часы. Всё это время люди стояли вокруг и ничего не делали.
«Тогда Оно добился того, чтобы время замены штампов в прессах, которое в Америке занимало до трёх часов, сократилось до нескольких минут».
После этого тот же станок, который только что штамповал крылья, мог переключиться на другие детали. Революция Оно — стремление максимально использовать труд и станки — распространилась на всех поставщиков. За десять лет производительность выросла в четыре раза.
Оригинал интервью на английском
Для тех, кто хочет услышать голос Тайити Оно и увидеть оригинальную речь — ниже полная расшифровка на английском языке.
At Toyota, the engineer who did most to push the pace was Taiichi Ono.
Machines actually work by themselves. So someone standing over one, watching it intently, might think he’s working. But the machine’s doing fine on its own. So I’d say, that’s a waste of manpower.
If I found a job that was being done efficiently, I would say, try doing it with half the number of men. And after a time, when they had come back and said that they’d done that, I’d say, okay, half the number again.
At night, I’d have dreams. My job was the last one on the line, and I dreamed that I wasn’t keeping up. And just as the engine was about to fall off the end, I’d wake up with a shout. Things got to that stage.
If I just called the foreman and said, stop the waste, people wouldn’t understand what I meant. They’d say, but we’ve always done things that way. Or, this man’s a hard worker. I’d say, you can’t see straight. That’s not real work.
So unless I spoke to the worker right on the shop floor, it was difficult to get things to change.
With the introduction of the production line, the foreman’s job changed. His role now was to see that the line ran smoothly. Before that, they felt that wasn’t enough. That if they weren’t getting their hands dirty, they weren’t really working.
But Mr. Ono would come along and say, “Your job is to stand here and make absolutely sure that the line is moving properly.” I remember him drawing a chalk circle on the floor and saying, “You stand in here.”
Ono was the most creative engineer in the post-war car industry. He made the maximum use of human labor and he changed the whole system which fed the assembly line itself.
In the traditional method, the many different parts, doors or engines, had been pushed out in big numbers and piled up beside the line until they were needed. This was Henry Ford’s method.
“If we’d done that in post-war Japan, especially in the motor industry, we would have gone bust straight away.”
“Goods needed to be turned into money as quickly as possible.”
“So we really had to keep our stocks to the bare minimum.”
Ono saw that by carrying one or two months stock, Toyota was tying up immense amounts of capital.
So the company reorganized the factories until the assembly line and the making of the parts ran at the same rate. Parts were only made and called to the assembly line in the quantity needed. The Japanese called it the “just in time” method.
With the “just in time” system, the most important thing was to produce only what was needed. When workers needed more parts, they themselves would go and get them. But if they took parts away without leaving anything in exchange, you would have a problem.
So just as in a supermarket, where customers take goods from the shelves and exchange them for money, we used what we call a Kanban instead of money. At each workstation, the Kanban acted as a sort of order form.
The Kanban said in effect, “This number of these parts has been used, so please make this number of the same parts and place them here.”
The Americans used their huge presses to stamp out the same parts for weeks at a time. The Japanese made fewer vehicles but a range of models, so they had to use the same presses to make parts for different cars.
I wanted the machines to produce sets of a hundred of one shape and then change to another. Although the production may have only taken minutes, changing the machines would take hours. And everyone would be standing around doing nothing, wasting time.
The Ono got the time for changing the dies in the presses, which took up to three hours in America, down to a few minutes. Then the same machine that had just been pressing mud guards could get on with other parts.
The Ono revolution to get the best use of labor and machines was extended to all the suppliers. Productivity increased four-fold in ten years.
Вам также может быть полезно:

Ваш комментарий будет первым